
汽车组合灯调光支架模具方案:0.5mm变形度,开模前就该算清楚的事
产品要求
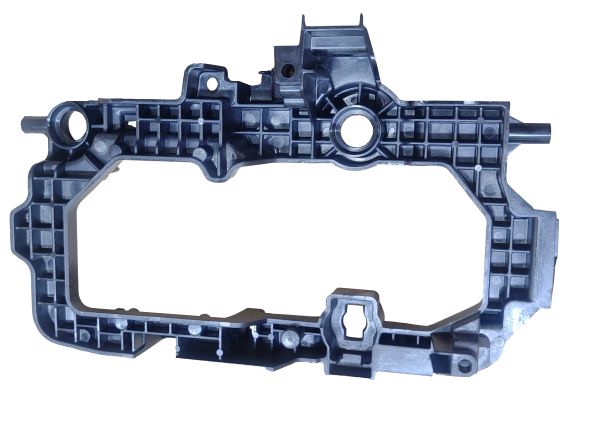
我们这次要开的是一套汽车组合灯调光支架的模具。这个件筋位多,侧边有高凸特征,客户给的变形度要求是0.5mm。
做车灯采购的人看到这个要求就知道分量。PBT加玻纤的料本来就不好控收缩,筋位一密、侧面再有高凸,几个因素叠在一起,0.5mm的公差没有任何试错空间。我们之前吃过亏,模具开完T1出来变形超标,钢料只能重新改,项目节点也跟着往后拖。所以这次询盘的时候,我们把变形度要求和关键尺寸一并标注清楚,先看模具厂能不能在开模前拿出方案。
产品简介
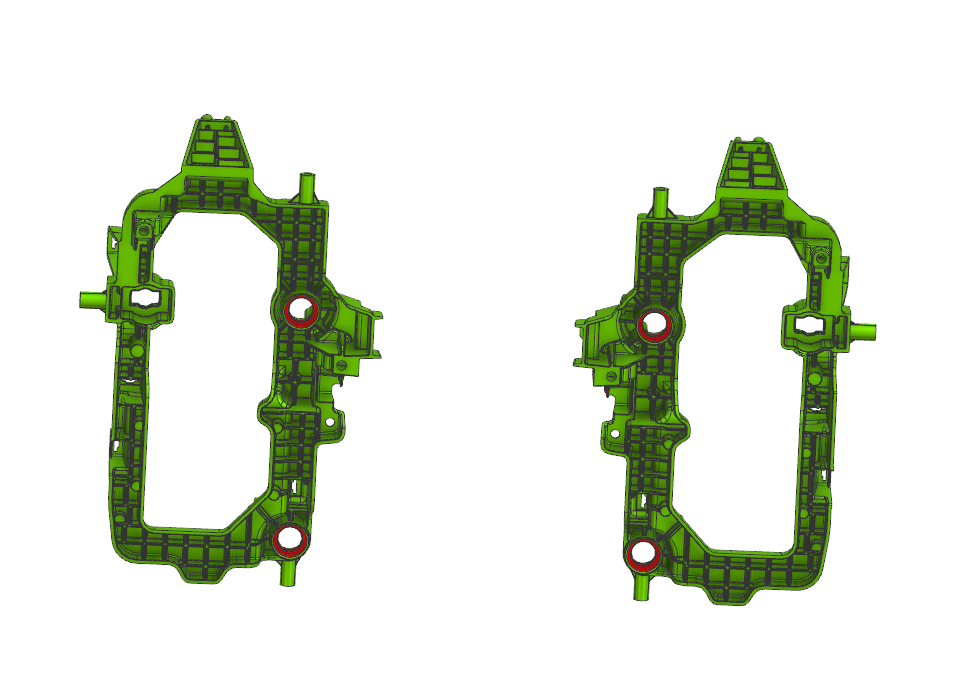
硬胶材质为PBT GF50,表面为光面,尺寸176×262×106mm,壁厚2.3mm,模具穴数1+1。
把这组参数摆出来,难点就已经清楚了。PBT里填充50%玻纤,收缩率受玻纤取向影响明显;壁厚2.3mm属于薄壁件,冷却速度快,收缩不均匀会直接放大变形;1+1穴意味着一模两件,两个型腔的冷却条件必须一致,否则两件的变形量会打架。这几个条件加在一起,才是这套模具真正的难度所在。
模具方案
针对产品高变形度要求,开模前天津宣胜科技做了精确的模流分析,先把浇口位置确定下来。他们这一步没有按经验位置直接开,而是在软件里把熔体的走向、玻纤的排列方向、各区域的填充顺序都跑了一遍。浇口定在哪里,直接决定后面填充压力怎么分布、内应力往哪里锁。浇口定错,后面水路再怎么改也压不住变形。
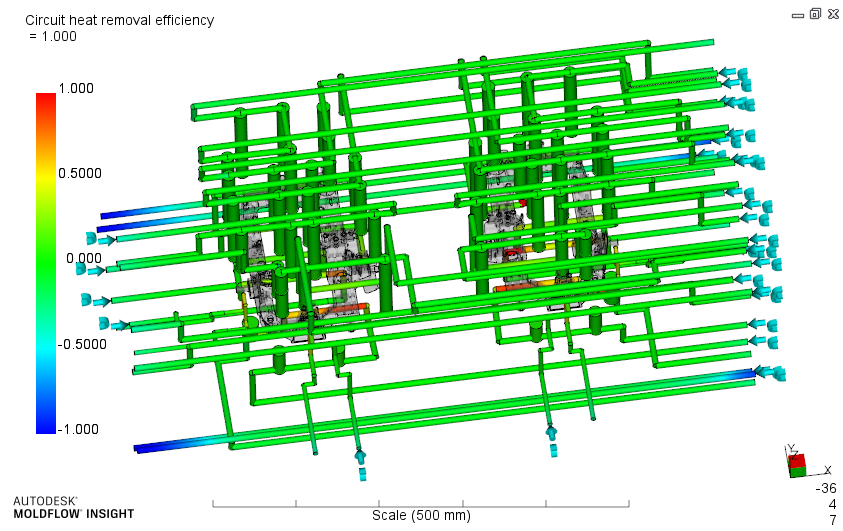
模流分析同时提前预判了产品成型中的高温区域。这些区域在模具设计阶段就针对性做了水路设计,冷却水路在这些位置加密布置,让模具冷却均匀。模温均匀,收缩才均匀,这是0.5mm变形度能不能达成的根本。
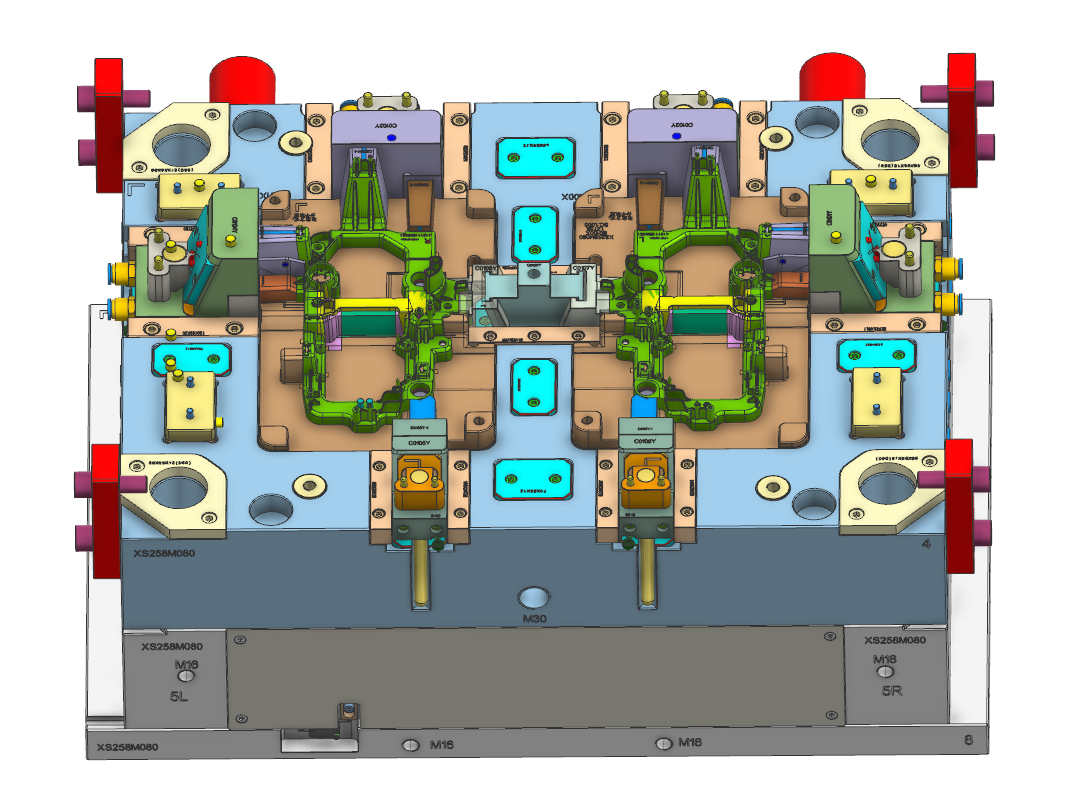
模具后模均采用镶件的方式,解决筋位多、难加工和困气的问题。这个件的筋位密,如果后模整块钢料铣出来,加工量大、周期长,筋位末端还容易困气。改成镶件结构后,筋位单独加工,镶件之间的配合间隙兼做排气通道,困气从模具结构上就解决了,不用靠后期调机去补。
产品侧面高凸部分,采用滑块上延迟顶出的方式,解决了出模问题。侧边高凸的位置如果普通顶出,容易拉伤产品。轩盛把侧向抽芯和顶出做成联动,滑块先退,顶针后动,高凸部位出模时受力均匀,产品表面不留顶痕。
结果反馈
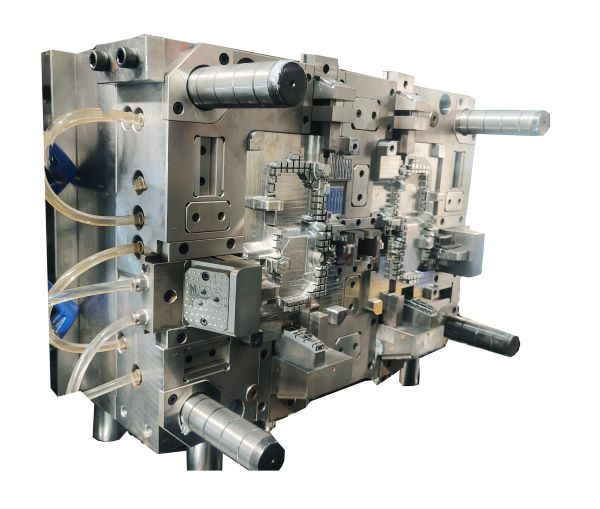
模具从设计到加工,模具细节都做好。T1试模时,全尺寸报告和变形度检测都在我们给的公差范围内,模具T1即量产,整个过程没有二次改模。
我们做采购的,最怕听到供应商说「没问题,肯定能做」。这次拿到的是一份模流分析报告、一套完整的水路方案,还有T1的实测数据。这些东西可以拿去给客户和项目经理交差,比任何口头承诺都实在。
天津宣胜科技做汽车车灯类精密注塑模具,从模具设计到加工全过程自己做,不做外发。
最热头条

一站式模具&注塑---全领域解决方案专家
2025-02-27
【培养皿】高精密模具解决1000多个蜂窝孔的超薄胶厚难题
2025-04-02